El modelo y la copia en cera
Casi todo el bronce artístico que se funde hoy sigue el procedimiento de la cera perdida. El original puede ser de barro, escayola, resina, madera o cualquier material que admita un molde: lo que llega a la fundición no es la obra, sino una copia en cera fiel a ella. De la calidad de esa copia depende buena parte del trabajo posterior, porque el metal reproduce con exactitud tanto el modelado como los defectos.
El molde madre suele hacerse con caucho de silicona o poliuretano, reforzado con una contraforma rígida de escayola o resina que mantiene la geometría. Sobre ese molde se obtiene la cera de dos maneras: por colada, llenando la cavidad y vaciando el excedente cuando ha solidificado una capa de unos cuatro a seis milímetros, o por pincelado sucesivo de capas finas cuando la pieza tiene relieves profundos. En ambos casos se busca un espesor constante, porque las diferencias bruscas de pared son el origen más común de rechupes y grietas.
La cera desmoldada llega siempre con imperfecciones: rebabas en las juntas del molde, burbujas, pequeñas faltas. El repasado de cera se hace con espátulas templadas, torno de aguja y trapos con disolvente suave, y es el momento en que resulta más barato corregir cualquier cosa. Una pieza grande se divide aquí en secciones, marcando las juntas donde el cincelado posterior pueda disimularlas: normalmente en aristas, pliegues o cambios de plano.
Comprobaciones sobre la cera
- Espesor uniforme, medido con calibre en los puntos accesibles
- Ausencia de burbujas y poros en superficies vistas
- Juntas de despiece coincidentes entre secciones
- Machos internos sujetos con clavos de acero inoxidable
- Peso de la cera anotado para estimar después el metal necesario
Sistema de bebederos y alimentación: cómo se calcula
El sistema de colada es la red de canales que lleva el metal desde la copa de vertido hasta la pieza y permite que el aire y los gases salgan. No es un añadido: es la parte del molde que decide si la figura se llena por completo y en qué orden solidifica. Se monta en cera, soldando los canales a la copia con espátula caliente, y se pierde después junto con ella.
El principio que ordena el diseño es la solidificación dirigida. El metal debe enfriarse primero en las zonas alejadas y terminar en los alimentadores, de modo que la contracción del bronce al pasar de líquido a sólido se compense con metal todavía fundido procedente del canal. Cuando ocurre lo contrario, la última zona en solidificar queda dentro de la pieza y aparece un rechupe interno, invisible hasta que se cincela o se taladra.
Reglas prácticas de dimensionado
- El canal principal se dimensiona a partir del tiempo de llenado deseado y del peso de metal: para bronces estatuarios se trabaja con velocidades bajas, suficientes para llenar sin turbulencia.
- La sección va disminuyendo desde la copa hacia los ataques, de manera que el sistema esté siempre lleno y no aspire aire.
- Los ataques entran por las zonas de mayor masa, no por los detalles finos, y se sitúan donde la marca posterior pueda eliminarse sin dañar el modelado.
- Los alimentadores deben tener un módulo térmico mayor que la parte que alimentan, es decir, más volumen respecto a su superficie, para permanecer líquidos más tiempo.
- Los respiraderos suben desde los puntos altos y desde el interior de los machos; sin ellos, el aire comprimido detiene el frente de metal.
En piezas divididas en secciones, cada sección lleva su propio sistema. Es habitual dibujar el conjunto antes de montarlo y conservar el esquema: cuando una colada da problemas, ese dibujo es lo que permite entender qué falló y corregirlo en la siguiente.
Mezcla de moldeo y cáscara cerámica
Sobre el árbol de cera se construye el molde refractario. En los talleres artísticos conviven dos familias de procedimiento, y la elección depende del tamaño de la pieza, del detalle que se persiga y del equipamiento disponible.
Molde macizo de escayola y sílice
Es el sistema tradicional de la fundición a la cera perdida en bloque. La mezcla combina escayola con cargas refractarias —sílice, chamota molida, a veces ladrillo refractario triturado— y se vierte sobre la cera dentro de una caja o carcasa metálica. La primera capa se aplica a pincel o por inmersión para que el yeso copie el detalle sin dejar burbujas; el resto se rellena por vertido, golpeando la caja para expulsar el aire. Es un molde barato, tolerante con geometrías complicadas y muy pesado, que necesita ciclos largos de secado.
Cáscara cerámica
El árbol se sumerge en una barbotina de sílice coloidal y harina de circonio o de sílice, y después se estuca con arena refractaria de grano creciente. Cada capa se deja secar en atmósfera controlada antes de la siguiente; suelen aplicarse entre cinco y ocho, con la primera muy fina para recoger el detalle y las últimas gruesas para dar resistencia mecánica. El resultado es un molde delgado, ligero y de gran precisión, que permite coladas más rápidas y menos metal de reserva.
- Temperatura y humedad de la sala de secado estables entre capa y capa
- Barbotina removida de forma continua y con viscosidad comprobada
- Arena de estucado limpia y clasificada por tamaño de grano
- Copa de vertido reforzada con capas adicionales
- Protección respiratoria frente al polvo de sílice cristalina durante todo el proceso
Descere y calcinación del molde
La cera tiene que salir antes de que el molde se cueza, y tiene que salir deprisa. La cera se dilata más que el refractario al calentarse; si se calienta lentamente dentro de un molde frío, la presión abre el molde por la zona más débil. De ahí que el descere se haga por choque térmico o en autoclave.
En autoclave, el vapor a presión funde la cera en pocos minutos y permite recuperarla para volver a usarla, filtrada y decantada. En el descere por fuego, la cáscara entra boca abajo en un horno ya caliente y la cera sale por gravedad y por combustión. Los moldes macizos de escayola admiten un vaciado más lento, con el molde invertido sobre una bandeja y un aporte de calor progresivo.
La calcinación posterior cumple tres funciones: quemar los restos orgánicos que quedan en la cavidad, eliminar el agua combinada del refractario y dar al molde su resistencia final. Las temperaturas dependen del sistema, pero el rango habitual para cáscara cerámica se sitúa en torno a los 900 °C, mientras que los moldes de escayola y sílice trabajan más bajo, alrededor de 700 °C, porque el sulfato cálcico se degrada por encima de cierto punto. En todos los casos la subida se hace por escalones, con mesetas que dan tiempo a que el interior del bloque alcance la misma temperatura que la superficie.
Un molde bien calcinado suena claro al golpearlo, no deja hollín en el interior y no despide humo. El metal se vierte con el molde todavía caliente; un molde frío enfría el frente de colada antes de tiempo y reproduce mal los detalles finos.
Fusión de la aleación y temperatura de colada
El bronce estatuario no es un material único. Las aleaciones más usadas en escultura combinan cobre con estaño y, en proporciones variables, cinc y plomo: el estaño aporta dureza y facilita la formación de pátinas estables, el cinc mejora la fluidez y abarata la aleación, el plomo facilita el mecanizado y el cincelado. Cada taller trabaja con una composición de referencia y procura mantenerla, porque cambiar de aleación cambia el color del metal desnudo y la respuesta a los productos de pátina.
La fusión se hace en horno de crisol, de gas o de inducción. El orden de carga importa: primero los materiales que funden a mayor temperatura, después los volátiles. El cinc se incorpora al final, ya con el baño líquido, porque hierve por debajo del punto de colada y se pierde en forma de humo blanco si se añade demasiado pronto.
Control del baño
- Desescoriado con la herramienta adecuada antes de cualquier medición.
- Desgasificación cuando el proceso lo requiera, para reducir el hidrógeno disuelto que después aparece como porosidad fina.
- Medida de temperatura con termopar de inmersión, no por el color del baño: el ojo se engaña con facilidad y la diferencia entre 1.050 °C y 1.150 °C es decisiva.
- Colada a una temperatura suficiente para llenar sin que el metal se enfríe en los canales, pero no tan alta que aumente la absorción de gases y el ataque al refractario. El intervalo práctico para bronces estatuarios suele moverse entre 1.100 °C y 1.200 °C, ajustado al espesor de la pieza y a la distancia que el metal deba recorrer.
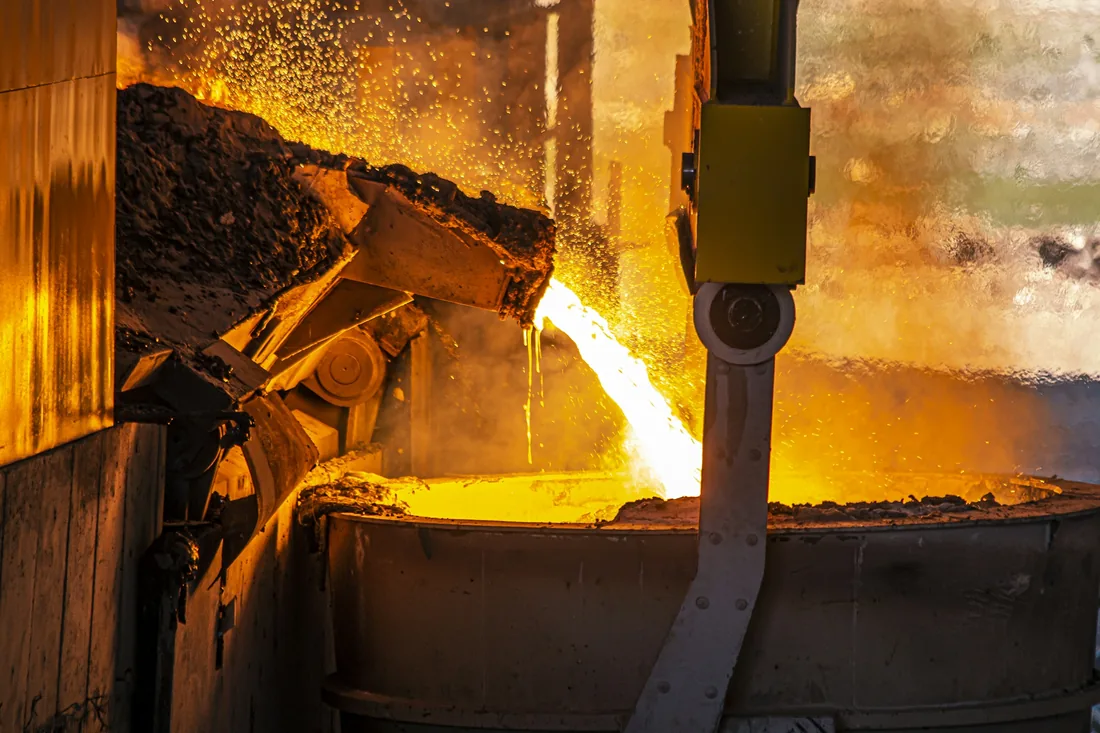
El vertido se hace de forma continua, manteniendo la copa llena y evitando que el chorro se corte. Un llenado interrumpido introduce óxido y aire en la cavidad; una vez dentro, no hay forma de sacarlos.
Enfriamiento y destrucción del molde
Después de la colada empieza una espera que conviene respetar. El bronce solidifica en un intervalo de temperaturas, no en un punto, y durante ese tramo la pieza es frágil. Abrir el molde antes de tiempo produce tensiones, deformaciones y, en secciones delgadas, roturas. Los tiempos varían con la masa: una pieza pequeña en cáscara cerámica puede desmoldarse en unas horas, mientras que un bloque de escayola de gran formato necesita enfriarse durante un día completo.
El molde se destruye siempre, porque la cera se perdió y el refractario no puede abrirse. La cáscara se rompe a golpes de martillo y cincel, o mediante vibración; los restos adheridos en los rincones se eliminan con chorro de abrasivo. Los moldes macizos se pican por capas, con cuidado en las zonas donde el metal aflora. Los machos internos y los clavos que los sujetaban se retiran en este momento.
La primera inspección se hace con la pieza aún en bruto y todavía cubierta de óxidos. Es el momento de anotar lo que se ve —faltas de llenado, porosidades, juntas frías, desplazamientos de macho— y de decidir qué se repara y qué obliga a fundir de nuevo la sección. Conviene fotografiar y registrar esos defectos junto con los parámetros de la colada: es la única forma de que el taller aprenda de una serie a la siguiente.
Corte de bebederos y reparación de defectos
Retirar el sistema de colada es un trabajo de corte y de criterio. Los canales se separan con sierra, radial o disco, dejando siempre un resto que después se rebaja con lima, muela o fresa hasta la superficie original. Cortar al ras de la pieza es un error frecuente: el disco muerde el modelado y obliga a reconstruirlo. El metal recuperado de bebederos y alimentadores vuelve al crisol, clasificado por aleación.
Las porosidades, sopladuras y pequeñas faltas se reparan por soldadura. En bronce artístico se emplea sobre todo el procedimiento TIG con varilla de la misma aleación que la pieza, porque cualquier diferencia de composición se hará visible en cuanto se aplique la pátina: una soldadura de aportación distinta puede quedar clara donde el resto oscurece, o resistirse al producto químico. Antes de soldar hay que abrir el defecto hasta llegar a metal sano, limpiar la zona y precalentar las piezas gruesas para evitar grietas por enfriamiento brusco.
- Amolar el cordón hasta el nivel exacto de la superficie circundante
- Reconstruir con cincel la textura interrumpida por la reparación
- Revisar la zona con luz rasante, que delata ondulaciones invisibles de frente
- Comprobar el resultado con la pieza mojada: el agua imita el efecto de la pátina
Cincelado de la superficie y montaje de las partes
El cincelado, o repasado, devuelve al bronce la superficie que tenía el modelo. Con cinceles, buriles, matices y punzones se recupera el grano, se cierran juntas, se afinan aristas y se iguala la textura entre las zonas intactas y las reparadas. Es un trabajo lento y de mano, en el que la referencia constante es el original: se cincela mirando el modelo, no la idea que uno tiene del modelo.
Las piezas divididas se ensamblan en esta fase. Las secciones se presentan en seco, se ajustan hasta que las juntas cierren sin holgura y se sueldan por el interior siempre que la geometría lo permita, dejando el exterior para un cordón fino que después desaparece bajo el cincel. En conjuntos grandes conviene montar sobre un bastidor o una base provisional que mantenga la posición mientras se suelda, y trabajar por tramos alternos para repartir la deformación térmica.
Antes de pasar a la pátina, la pieza se desengrasa por completo. Restos de aceite de mecanizado, sudor de las manos o polvo metálico dejan marcas que la pátina revela con fidelidad implacable. Una limpieza con chorro de abrasivo fino, agua y detergente neutro, o cepillo y disolvente, deja la superficie en condiciones de reaccionar de manera uniforme.
Pátinas en caliente y en frío
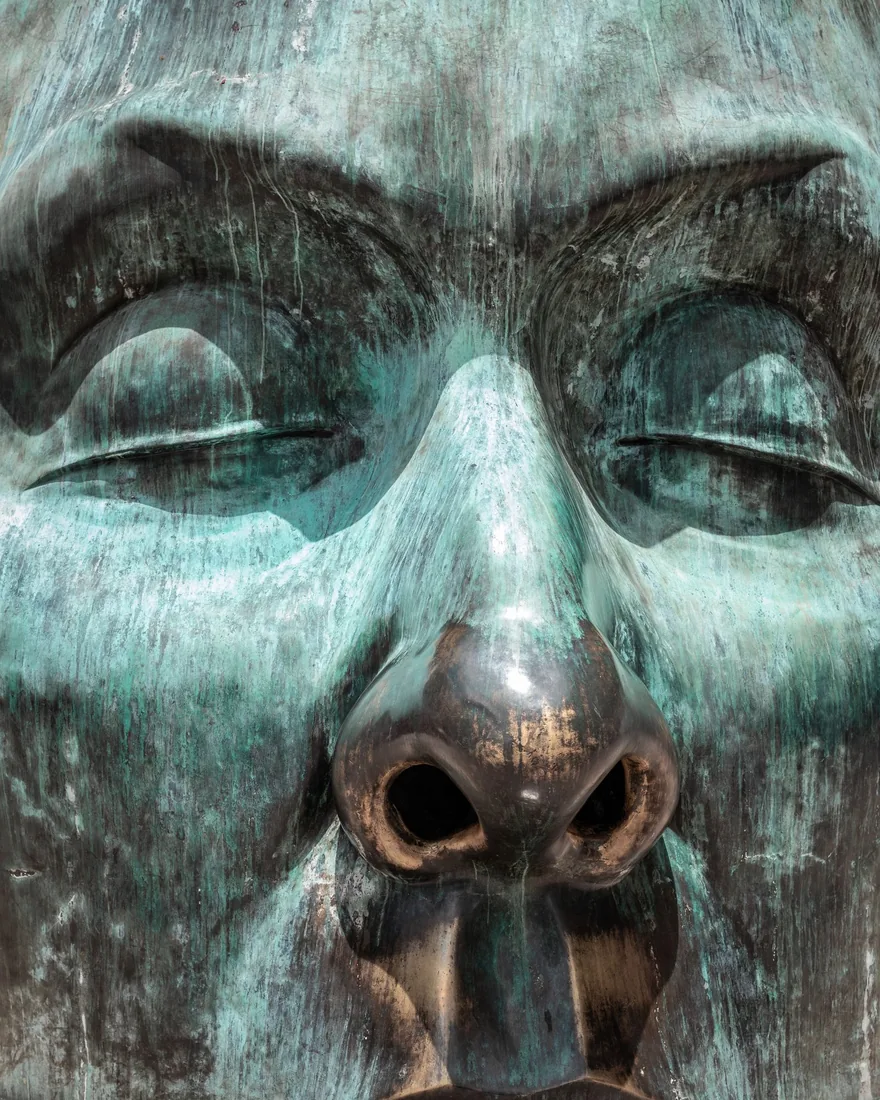
La pátina es una capa de compuestos de cobre formada sobre la superficie del bronce mediante sales disueltas en agua. No es pintura: el color nace de una reacción química con el propio metal, y por eso depende de la aleación, de la temperatura y del estado de la superficie tanto como del producto empleado.
En la pátina en caliente, la pieza se calienta con soplete hasta que el agua proyectada se evapora casi al contacto, y la disolución se aplica en capas finas y sucesivas con pulverizador o pincel. El calor acelera la reacción y fija el color en profundidad. El nitrato férrico da la gama de pardos, rojizos y ocres; el sulfuro de potasio produce negros y pardos oscuros; el nitrato de cobre y las sales de amonio llevan hacia los verdes y azulados. Combinando aplicaciones, frotando con estropajo entre capa y capa y calentando de forma desigual se obtienen las transiciones que dan profundidad a una superficie.
La pátina en frío se aplica sobre metal a temperatura ambiente, por inmersión, brocha o compresas humedecidas que se dejan actuar durante horas o días. El proceso es más lento y menos controlable en el momento, pero permite trabajar piezas grandes que no pueden calentarse por completo y produce texturas más irregulares, próximas al envejecimiento natural.
Condiciones que conviene fijar
- Ensayo previo sobre una probeta de la misma colada y aleación
- Concentraciones anotadas y repetibles, no preparadas a ojo
- Superficie desengrasada y seca antes de la primera aplicación
- Ventilación forzada, guantes, gafas y mascarilla adecuados al producto
- Enjuagado y neutralización al terminar, para detener la reacción
Protección con cera y conservación posterior
Una pátina recién hecha sigue siendo reactiva. La capa de protección estabiliza el color, reduce la entrada de humedad y contaminantes y da a la superficie el brillo controlado que se busca. La solución más extendida en escultura es la cera microcristalina, sola o mezclada con cera de carnauba, aplicada sobre la pieza ligeramente templada para que penetre y se extienda sin dejar acumulaciones.
Se aplica en capas muy finas con pincel o muñequilla y se saca el brillo con cepillo o paño suave cuando la cera ha perdido el disolvente. Dos o tres capas delgadas protegen mejor que una gruesa, que tiende a blanquear en los huecos y a atrapar polvo. En bronces destinados al exterior se recurre a ceras de mayor punto de fusión y a un mantenimiento periódico, porque la lluvia, el sol y la contaminación urbana desgastan la protección en pocos años.
Mantenimiento razonable
- Interior: desempolvado con paño seco y revisión de la capa de cera cada pocos años.
- Exterior: lavado con agua y detergente neutro, secado completo y nueva capa de cera con periodicidad anual o bianual, según la exposición.
- Evitar productos abrasivos y limpiadores de metales: eliminan la pátina junto con la suciedad.
- Vigilar los puntos de contacto con la base y las zonas donde se acumula agua, que son los primeros en degradarse.
En el litoral, donde los aerosoles salinos aceleran la corrosión, y en zonas de mucha insolación como buena parte del interior peninsular, el intervalo de mantenimiento se acorta. Conviene decidirlo observando la pieza, no siguiendo un calendario fijo.
Repaso previo a una jornada de colada
La colada concentra en pocos minutos el riesgo y el resultado de semanas de trabajo. Esta lista recoge lo que suele comprobarse antes de encender el horno; cada taller la ajusta a su equipamiento y a sus procedimientos internos de seguridad.
- Moldes calcinados, sin humedad y a la temperatura prevista
- Moldes sujetos o enterrados en arena, con las copas alineadas y accesibles
- Carga de metal pesada con margen sobre el peso calculado, incluido el sistema de colada
- Crisol y cuchara revisados, precalentados y sin grietas
- Termopar comprobado y herramientas de desescoriado a mano
- Recorrido del horno al molde despejado y seco: la humedad bajo un chorro de metal es peligrosa
- Equipos de protección individual completos: polainas, mandil, guantes, pantalla facial
- Medios de extinción adecuados y ventilación en funcionamiento
- Reparto de tareas acordado antes de empezar, con una sola persona dirigiendo el vertido
Qué se publica en Provantarvo
Provantarvo reúne material escrito sobre el taller de fundición artística del bronce. El criterio es sencillo: explicar cada etapa del procedimiento de la cera perdida con el detalle suficiente para que alguien que se acerca al oficio entienda qué ocurre y por qué, y para que quien ya trabaja en él encuentre el vocabulario y los órdenes de magnitud reunidos en un solo sitio.
- Descripciones de proceso: modelo, cera, moldeo, descere, fusión, colada, acabado y pátina.
- Criterios de diseño del sistema de bebederos y alimentación, con las reglas que se aplican en el taller.
- Listas de comprobación pensadas para revisar antes de una operación crítica.
- Glosario de términos del oficio y de los defectos de fundición más habituales.
- Notas sobre pátinas, productos y conservación de las piezas acabadas.
Los textos son descriptivos y no sustituyen la formación práctica ni las instrucciones de los fabricantes de materiales y equipos. Las temperaturas, proporciones y tiempos que aparecen son intervalos orientativos: cada aleación, cada horno y cada molde imponen sus propios ajustes.
Contacto
El sitio no tiene formularios ni registro de usuarios. Si quiere señalar un error, proponer un tema relacionado con la fundición artística del bronce o comentar cualquier parte del material publicado, puede escribir por correo electrónico.
Los mensajes se leen y se responden cuando procede. No se envían boletines ni comunicaciones comerciales.